Procedimientos — Cilindros y vigas en campo
1. Antes de salir a obra
- Verifica que los moldes estén limpios, secos, sin deformaciones y con las dimensiones correctas.
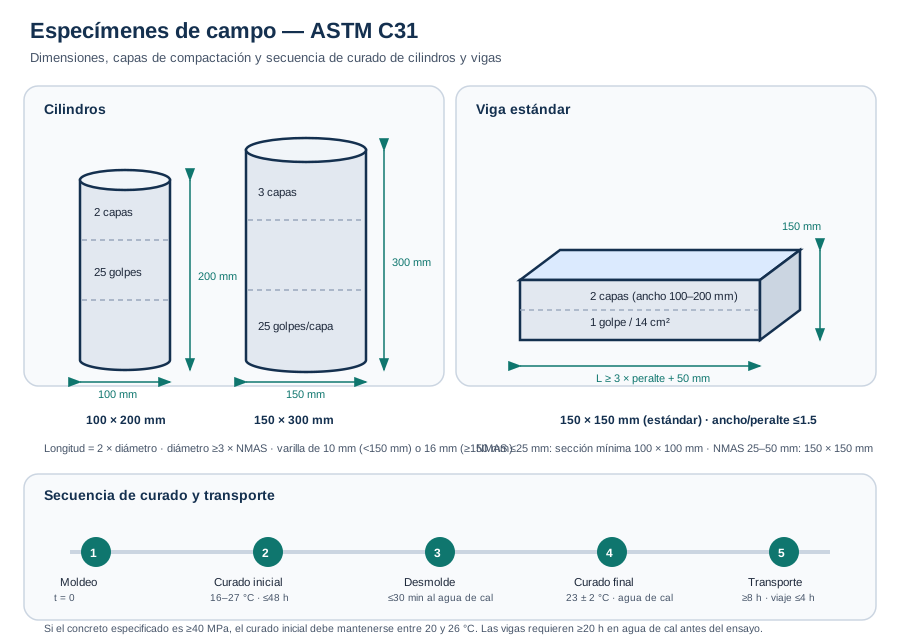
- Comprueba que el diámetro del cilindro o el ancho de la viga sea al menos 3 veces el NMAS del agregado. Si no, usa un molde mayor o tamiza en húmedo por 50 mm.
- Lleva varilla del diámetro correcto: 10 mm para moldes menores de 150 mm y 16 mm para 150 mm o más.
- Verifica el vibrador: frecuencia ≥150 Hz y diámetro ≤¼ del molde.
- Lleva mazo de 600 g, cuchara, enrasador, identificadores, termómetro, equipo de slump y equipo de aire.
- Prepara el desmoldante y aplícalo en una capa delgada sobre la superficie interior.
- Asegura una superficie de moldeo nivelada, rígida y libre de vibraciones.
2. Muestreo y ensayos previos
- Obtén la muestra conforme a C172. Remezcla el concreto en el recipiente hasta homogeneizarlo.
- Mide el asentamiento inmediatamente después de remezclar y regístralo.
- Determina el contenido de aire conforme a C173 o C231. No uses ese concreto para moldear.
- Mide la temperatura conforme a C1064.
- Registra hora de muestreo, hora de moldeo, identificación y ubicación del elemento.
- Selecciona el método de compactación:
| Slump | Método |
|---|---|
| ≥25 mm | Varillado o vibración |
| <25 mm | Vibración |
3. Preparación de los moldes
- Limpia y seca cada molde.
- Verifica el sello: no debe perder agua.
- Aplica desmoldante no reactivo en una capa fina; elimina el exceso.
- Sujeta firmemente la base y asegura que el molde quede vertical (cilindros) y horizontal (vigas).
- Identifica el molde antes de llenarlo, sin marcar la cara superior del concreto.
4. Moldeo de cilindros por varillado
- Con la cuchara, coloca concreto alrededor del perímetro del molde para evitar segregación.
- Llena la primera capa:
- 100 × 200 mm: aproximadamente ½ del volumen.
- 150 × 300 mm: aproximadamente ⅓ del volumen. - Varilla la capa con 25 golpes uniformes, atravesando todo el espesor y sin tocar el fondo.
- Golpea las paredes 10 a 15 veces con el mazo. En moldes de pared delgada puedes usar la mano abierta.
- Llena la segunda capa:
- 100 × 200 mm: hasta el borde.
- 150 × 300 mm: aproximadamente ⅔ del volumen. - Varilla 25 golpes, penetrando unos 25 mm en la capa anterior. Golpea las paredes 10 a 15 veces.
- Para cilindros de 150 × 300 mm, llena la tercera capa hasta el borde y repite: 25 golpes y 10 a 15 golpes de mazo.
- Ajusta el nivel: agrega concreto representativo si falta o retira el exceso si sobra.
- Enrasa con la barra o el enrasador hasta que la superficie quede plana y al nivel del borde.
- Si se desea, coloca una capa delgada de pasta de cemento para nivelar la cara superior.
5. Moldeo de cilindros por vibración
- Llena la primera capa hasta la mitad de la profundidad del molde.
- Inserta el vibrador lentamente:
- 100 mm: 1 inserción.
- 150 mm: 2 inserciones distribuidas.
- 225 mm: 4 inserciones. - Mantén el vibrador hasta que la superficie se vea relativamente lisa y dejen de salir burbujas grandes; normalmente ≤5 s por inserción.
- Retira el vibrador lentamente para evitar bolsas de aire.
- Golpea las paredes al menos 10 veces.
- Llena la segunda capa y repite el número de inserciones.
- No sobrellenes más de 6 mm.
- Enrasa y termina la superficie.
6. Moldeo de vigas
- Coloca el concreto en capas de igual volumen:
- Ancho 100 a 200 mm: 2 capas.
- Ancho >200 mm: 3 o más capas, cada una ≤150 mm. - Distribuye el concreto uniformemente dentro de cada capa con la pala o cuchara.
- Si varillas, aplica 1 golpe por cada 14 cm² (2 in²) de la superficie superior de la viga, distribuidos de forma uniforme.
- Si vibra, inserta el vibrador a intervalos ≤150 mm sobre la línea central; en secciones mayores de 150 mm alterna dos líneas. Penetra 25 mm en la capa inferior.
- Después de cada capa, golpea las paredes al menos 10 veces.
- Enrasa con llana o enrasador hasta obtener una superficie plana y uniforme.
- Verifica que no haya depresiones ni salientes mayores de 3.3 mm.
7. Acabado e identificación
- Termina la superficie con la mínima manipulación posible.
- Identifica el espécimen con un método que no altere la cara superior ni las tapas desmontables.
- Anota en la ficha: identificación, elemento, hora de moldeo, slump, aire, temperatura y método de compactación.
- Inmediatamente después del acabado, protege contra la pérdida de humedad.
8. Curado inicial
- Traslada el espécimen a un lugar nivelado y protegido, lo más cerca posible del sitio de curado.
- Mantén la temperatura entre 16 y 27 °C.
- Para concreto de 40 MPa o más, mantén entre 20 y 26 °C.
- Evita la pérdida de humedad con tapa, bolsa de plástico, agua saturada de cal, arena húmeda o caja de curado.
- Protege de la luz solar directa y de fuentes de calor radiante.
- Controla y registra la temperatura con termómetro de máxima y mínima.
- No dejes los especímenes más de 48 horas en curado inicial.
9. Desmolde y curado final
- Desmolda dentro del periodo de curado inicial, normalmente entre 20 y 48 horas según la resistencia alcanzada.
- Dentro de los 30 minutos posteriores al desmolde, sumerge los cilindros en agua saturada de hidróxido de calcio a 23 ± 2 °C.
- Mantén agua libre sobre toda la superficie hasta el ensayo.
- Para vigas, asegura al menos 20 horas en agua saturada de cal a 23 ± 2 °C antes del ensayo.
- Evita el secado superficial de las vigas entre la extracción del agua y el ensayo.
- Si el curado es en campo, conserva los cilindros junto a la estructura, con la misma temperatura y humedad, y retira los moldes cuando se retire la pieza de trabajo.
10. Transporte al laboratorio
- No muevas los especímenes antes de 8 horas después del moldeo.
- Protege con material de relleno para evitar golpes y movimientos.
- En clima frío, aísla contra la congelación.
- Evita la pérdida de humedad: plástico, arpillera húmeda, arena húmeda o tapas ajustadas.
- El tiempo de transporte no debe exceder 4 horas.
- Entrega la ficha completa: identificación, ubicación, fecha y hora, slump, aire, temperatura, curado y desviaciones.
11. Errores frecuentes
- Usar un molde cuyo diámetro es menor que 3 veces el NMAS.
- Moldes sucios, deformados o sin desmoldante.
- No medir slump, aire y temperatura antes de moldear.
- Varillar con el diámetro incorrecto o con menos golpes.
- No penetrar 25 mm en la capa anterior.
- No golpear las paredes después de cada capa.
- Llenar el molde de una sola vez.
- Vibrar demasiado tiempo o apoyar el vibrador en el fondo.
- Dejar los especímenes al sol o sin protección contra la pérdida de humedad.
- Exceder 48 horas de curado inicial o transportar antes de 8 horas.
- Desmoldar sin haber alcanzado resistencia suficiente.
- Entregar especímenes sin identificación o con fichas incompletas.
12. Lista rápida de verificación
| Paso | ¿Cumple? |
|---|---|
| Molde correcto para el NMAS | ☐ |
| Molde limpio, estanco y con desmoldante | ☐ |
| Slump, aire y temperatura registrados | ☐ |
| Método de compactación seleccionado | ☐ |
| Capas y golpes/inserciones correctos | ☐ |
| 10–15 golpes de mazo por capa | ☐ |
| Enrase plano y sin defectos >3.3 mm | ☐ |
| Identificación sin alterar la cara superior | ☐ |
| Curado inicial 16–27 °C (20–26 °C si ≥40 MPa) | ☐ |
| ≤48 h en curado inicial | ☐ |
| Curado final a 23 ± 2 °C con agua de cal | ☐ |
| Transporte ≥8 h después del moldeo y ≤4 h | ☐ |
| Ficha completa entregada al laboratorio | ☐ |